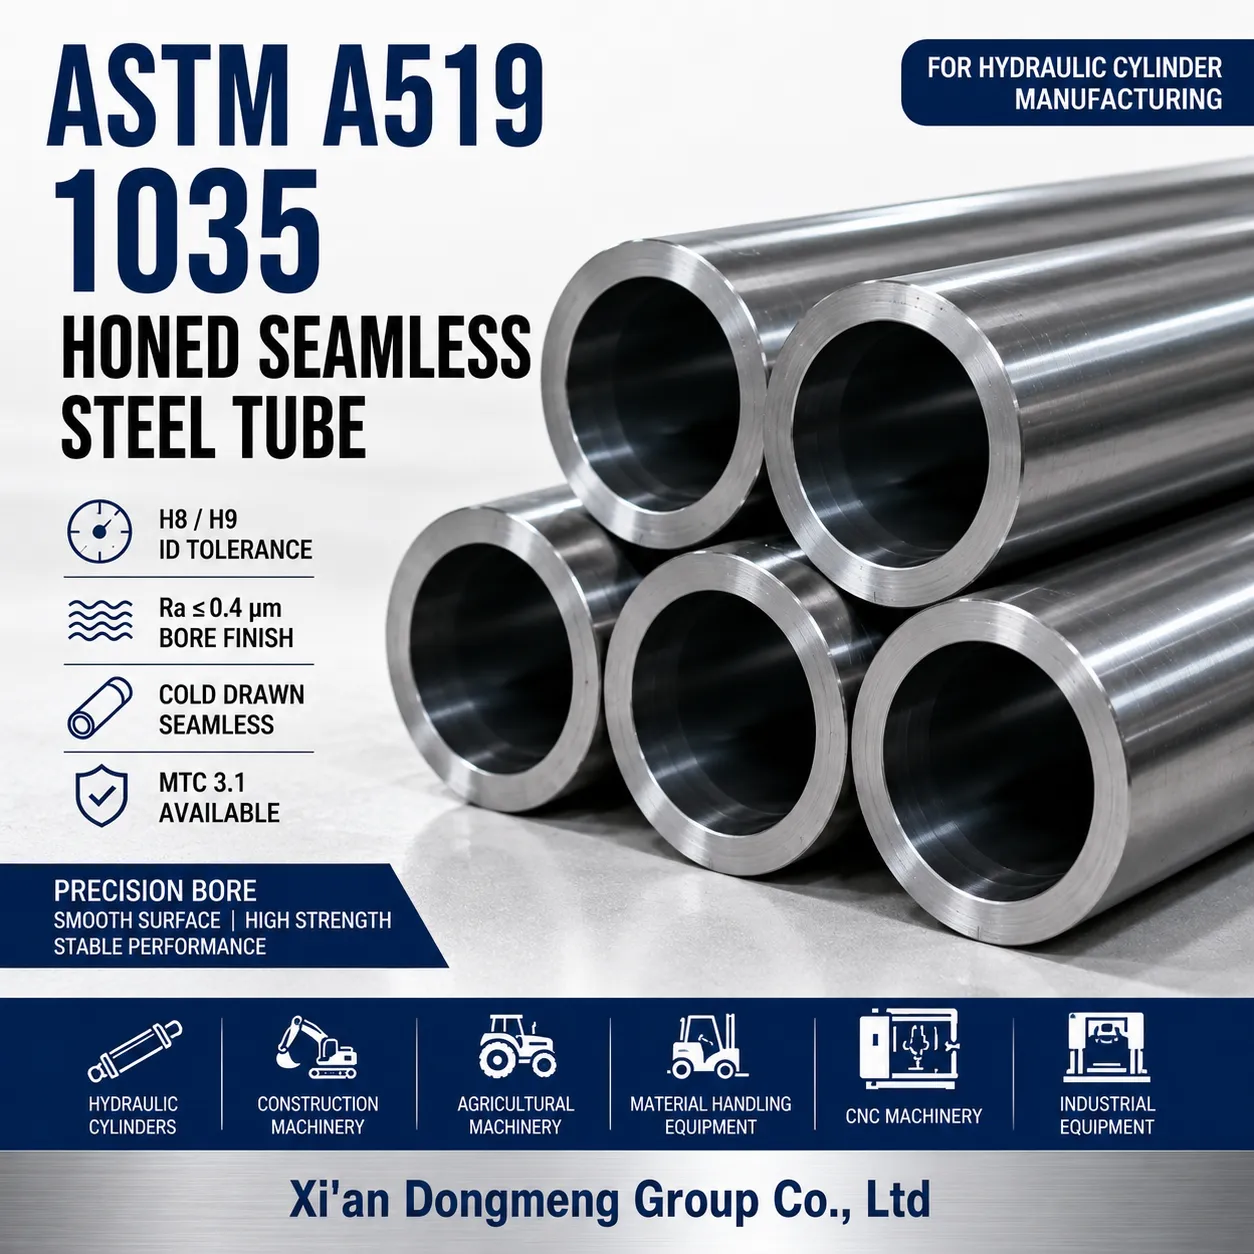
Xi'an Dongmeng Group Co., Ltd. jedan je od najpouzdanijih proizvođača i dobavljača DIN 2391 ST52 proizvođača bešavnih čeličnih cijevi u Kini, također podržava prilagođene usluge. Uz bogato iskustvo, srdačno vas pozdravljamo da ovdje prodajete jeftine proizvode na veliko i dobijete besplatan uzorak iz naše tvornice. Za savjetovanje o cijeni, kontaktirajte nas.

DIN 2391 ST52 Brušena bešavna čelična cijev|E355 Cijev hidrauličkog cilindra
Zalihe Xi'an Dongmeng Group Co., LtdDIN 2391 ST52 brušene bešavne čelične cijeviza proizvođače hidrauličkih cilindara, proizvođače industrijske opreme, tvrtke za strojnu obradu i međunarodne distributere čelika. Proizvedeni od preciznih hladno vučenih bešavnih čeličnih cijevi, ovi proizvodi imaju precizno obrađene unutarnje provrte dizajnirane za bačve hidrauličkih cilindara i druge primjene koje zahtijevaju kontroliranu geometriju provrta i kvalitetu površine.
NašeST52 / E355 cijevi hidrauličkog cilindramože se specificirati s H8 ili H9 tolerancijama unutarnjeg promjera, brušenim ili ljuštenim i bruniranim valjkom (SRB) površinama i prilagođenim duljinama rezanja. Vrste materijala, uvjeti isporuke, tolerancije dimenzija i zahtjevi inspekcije potvrđuju se prema nacrtima kupaca i kupovnim specifikacijama.
Za OEM projekte proizvodnje i zamjene cilindara podržavamo tehničku ponudu na temelju promjera provrta, vanjskog promjera, debljine stjenke, radnih uvjeta i potrebne inspekcijske dokumentacije.
Što je DIN 2391 ST52 brušena bešavna čelična cijev?
DIN 2391 ST52 brušena bešavna čelična cijev je precizna mehanička čelična cijev proizvedena od bešavnih ugljično-manganskih čeličnih cijevi i naknadno interno dorađena honanjem ili drugim specificiranim postupkom završne obrade provrta.
Povijesna serija standarda DIN 2391 odnosila se na bešavne precizne čelične cijevi. DIN 2391-1 je pokrivao dimenzije, dok je DIN 2391-2 specificirao tehničke uvjete isporuke. EN 10305-1 je odgovarajući moderni europski standard za bešavne hladnovučene precizne čelične cijevi.
Uobičajeni moderni materijal jeE355, broj materijala 1.0580.
Honanje je dodatna završna operacija, a ne automatski zahtjev osnovnog standarda za precizne cijevi. Narudžbenica stoga mora navesti promjer gotovog provrta, klasu tolerancije, hrapavost površine i sve dodatne zahtjeve specifične za cilindar.
Zašto se ST52 brušene cijevi koriste u hidrauličkim cilindrima?
Bačve hidrauličkih cilindara zahtijevaju točne unutarnje dimenzije, odgovarajuću čvrstoću stjenke i površinsku obradu kompatibilnu s brtvama klipa.
Ispravno proizvedena brušena cijev osigurava:
Kontrolirani unutarnji promjer za pristajanje klipa i sustava za brtvljenje.
Dosljedna geometrija provrta za preciznu montažu cilindra.
Određena tekstura unutarnje površine za klizne brtve.
Bešavna čelična konstrukcija bez uzdužnog zavara.
Dobre karakteristike obrade za pripremu krajeva cilindra.
Dimenzionalna fleksibilnost za proizvođače hidrauličke opreme.
Tlačni kapacitet gotovog cilindra ovisi o debljini stijenke, stanju materijala, krajnjim spojevima, zamornom opterećenju i ukupnom hidrauličkom dizajnu. Ne treba ga određivati samo na temelju kvalitete čelika.
DIN 2391 ST52 Tehničke specifikacije brušene cijevi
| Parametar | Specifikacija |
|---|---|
| Vrsta proizvoda | Bešavna precizno brušena čelična cijev |
| Materijal | ST52 / E355 |
| Broj materijala | 1.0580 |
| Povijesni standard | DIN 2391-1 / DIN 2391-2 |
| Moderni referentni standard | EN 10305-1 |
| Osnovna cijev | Hladno vučeni bešavni |
| Uvjeti isporuke | +SR / +N |
| Interna obrada | Honanje / SRB |
| Tipični raspon provrta za ispitivanje | 40–250 mm (1,57–9,84 in) |
| Vanjski promjer | Određeno provrtom i debljinom stijenke |
| Debljina stijenke | Prema dizajnu cilindra i dostupnim dimenzijama cijevi |
| Tolerancija unutarnjeg promjera | H8 / H9; ostali razredi po dogovoru |
| Hrapavost površine | Navedeno ograničenje Ra, obično manje od ili jednako 0,4 μm za precizno izrađene provrte |
| Duljina | Rezanje na duljinu; duljine do 6 m obično se navode |
| Ravnost | Definirano u kupovnoj specifikaciji |
| Površinska zaštita | Privremeno ulje za zaštitu od hrđe |
| Dokumentacija | EN 10204 Tip 3.1, ako je navedeno |
| Prilagodba | ID, OD, duljina, tolerancija, završna obrada i pregled |
Važno:Gornji rasponi dimenzija opisuju tipične zahtjeve nabave, a ne zajamčenu dostupnost zaliha. Konačna izvedivost proizvodnje ovisi o potrebnoj kombinaciji veličine provrta, vanjskog promjera, debljine stjenke, načina obrade i količine proizvodnje.
ST52 Tablica veličina brušene cijevi – ID, OD i debljina stijenke
Honane cijevi cilindra obično naručujugotovi unutarnji promjer × vanjski promjer × duljina.
Nazivna debljina stijenke izračunava se kao:
Debljina stijenke=(vanjski promjer − unutarnji promjer) / 2
Primjeri uobičajenih veličina cijevi hidrauličkog cilindra
| Gotov ID (mm) | OD (mm) | Nazivni zid (mm) | cca. Težina (kg/m) |
|---|---|---|---|
| 40 | 50 | 5 | 5.55 |
| 50 | 60 | 5 | 6.78 |
| 63 | 75 | 6 | 10.21 |
| 80 | 95 | 7.5 | 16.18 |
| 100 | 120 | 10 | 27.13 |
| 125 | 145 | 10 | 33.29 |
| 160 | 190 | 15 | 64.73 |
| 200 | 230 | 15 | 79.53 |
Ovo su ilustrativne ID/OD konfiguracije za rasprave o specifikacijama i ponudama, a ne potvrđeni popis inventara.
Teorijske težine izračunate su korištenjem nominalne gustoće čelika od 7,85 g/cm³. Stvarne težine variraju ovisno o tolerancijama u proizvodnji.
Za svaku narudžbu kupci trebaju navesti:
Gotovi unutarnji promjer i klasa tolerancije.
Vanjski promjer i primjenjiva tolerancija dimenzija.
Minimalna potrebna debljina stijenke, gdje je kritična.
Zahtjevi fiksne ili nasumične duljine.
Hrapavost unutarnje površine i način dorade.
Ravnost, zaobljenost i drugi geometrijski zahtjevi.
ST52 Tolerancije brušene cijevi H8 i H9
Tolerancija unutarnjeg promjera izravno utječe na dimenzionalno pristajanje između bačve hidrauličkog cilindra, sklopa klipa i komponenti za brtvljenje.
Klase tolerancije ISO H8 i H9 obično se koriste kada se specificiraju precizne cilindrične cijevi.
Tablica tolerancije unutarnjeg promjera ISO H8 / H9
| Nazivni provrt (mm) | H8 Tolerancija (mm) | H9 Tolerancija (mm) |
|---|---|---|
| 40 | 0 / +0.039 | 0 / +0.062 |
| 50 | 0 / +0.039 | 0 / +0.062 |
| 63 | 0 / +0.046 | 0 / +0.074 |
| 80 | 0 / +0.046 | 0 / +0.074 |
| 100 | 0 / +0.054 | 0 / +0.087 |
| 125 | 0 / +0.063 | 0 / +0.100 |
| 160 | 0 / +0.063 | 0 / +0.100 |
| 200 | 0 / +0.072 | 0 / +0.115 |
Vrijednosti slijede ISO 286 sustav tolerancije na bazi rupa.
Na primjer:
100 mm H8 provrt
Dopušteni unutarnji promjer: 100.000–100.054 mm.
100 mm H9 provrt
Dopušteni unutarnji promjer: 100.000–100.087 mm.
H8 pruža uži dopušteni raspon promjera od H9. Međutim, odabir H8 ne jamči automatski bolje performanse cilindra. Također se moraju uzeti u obzir geometrija provrta, dimenzije klipa, dizajn brtve, podmazivanje i radni uvjeti.
Za zahtjevne primjene, dodatni zahtjevi mogu uključivati okruglost, cilindričnost, ravnost provrta i parametre profila površine.
Honed vs Skived i valjkom brunirane cijevi cilindra
Metoda unutarnje dorade igra važnu ulogu u određivanju konačne teksture provrta, točnosti dimenzija i učinkovitosti proizvodnje.
Precizno brušenje
Honanje koristi abrazivne alate za uklanjanje kontrolirane količine materijala s unutarnje površine.
Proces je prikladan za postizanje točnih dimenzija provrta i proizvodnju kontrolirane teksture površine s poprečnim šrafurama.
Tipične primjene uključuju bačve hidrauličkih cilindara koje zahtijevaju pažljivo određenu hrapavost površine i dosljednost dimenzija.
Skidanje i poliranje valjkom (SRB)
Skidanje uklanja kontroliranu količinu unutarnjeg materijala, dok bruniranje valjkom plastično zaglađuje površinu kroz mehanički kontakt.
SRB se često odabire za učinkovitu proizvodnju cijevi hidrauličkih cilindara s točnim unutarnjim dimenzijama i glatkim površinama provrta.
Usporedba procesa
| Značajka | Brušenje | Skidanje i glačanje valjkom |
|---|---|---|
| Završni mehanizam | Uklanjanje abrazivnog materijala | Rezanje nakon čega slijedi glačanje plastike |
| Unutarnja površina | Kontrolirana brušena tekstura | Glatka brunirana tekstura |
| Preciznost provrta | Visoka, ovisna o procesu | Visoka, ovisna o procesu |
| Hrapavost površine | Definirano specifikacijom honanja | Definirano SRB specifikacijom |
| Tipična uporaba | Precizne cilindrične bačve | Proizvodnja cilindričnih bačvi |
| Važan čimbenik odabira | Geometrija provrta i tekstura površine | Učinkovitost proizvodnje i zahtjevi za površinu |
Tipičan cilj nabave jeRa Manji ili jednak 0,4 μm, iako se mogu specificirati stroža ili drugačija ograničenja u skladu s preporukama proizvođača brtve i proizvodnim mogućnostima.
Za kritične primjene brtvljenja, kupac također može odrediti Rz, omjer materijala, smjer površine i druge relevantne karakteristike profila.
ST52 / E355 Kemijski sastav
Vrsta čelika E355 koja se koristi za precizne bešavne cijevi je ugljično-manganski čelik identificiran europskim brojem materijala 1.0580.
EN 10305-1 E355 Kemijski sastav
| Element | Simbol | Sastav (% po masi) |
|---|---|---|
| Ugljik | C | Manje ili jednako 0,22 |
| Silicij | Si | Manje od ili jednako 0,55 |
| Mangan | Mn | Manje ili jednako 1,60 |
| Fosfor | P | Manje od ili jednako 0,025 |
| Sumpor | S | Manje od ili jednako 0,025 |
Primjenjiva norma također može specificirati zahtjeve za proizvodnju čelika i deoksidaciju.
Stvarne rezultate toplinske analize treba provjeriti prema potvrdi o ispitivanju materijala i dogovorenoj specifikaciji proizvoda.
Mehanička svojstva preciznih cijevi ST52 / E355
Mehanička svojstva ovise o vrsti materijala, dimenzijama i konačnom stanju isporuke.
Važno je razlikovati cijevi bez naprezanja i normalizirane cijevi jer se navedene minimalne vrijednosti čvrstoće i istezanja razlikuju.
E355 Mehanička svojstva prema uvjetima isporuke
| Vlasništvo | E355 +SR | E355 +N |
|---|---|---|
| Povijesna oznaka isporuke | BKS | NBK |
| Uvjeti isporuke | Ublažen od stresa | Normalizirano |
| Vlačna čvrstoća Rm | Veći ili jednak 580 MPa | 490–630 MPa |
| Granica tečenja | Veći ili jednak 450 MPa | Veći ili jednak 355 MPa |
| Uzdužno izduženje | Veći ili jednak 10% | Veći ili jednak 22% |
Vrijednosti su referentni minimumi ili specificirani rasponi povezani s EN 10305-1 E355 uvjetima isporuke i mogu podlijegati primjenjivim kvalifikacijama dimenzija.
E355+SR:Obično se razmatra kada je za proizvodnju hidrauličkih cilindara važna viša specificirana granica razvlačenja.
E355+N:Nudi normalizirano stanje materijala s većim specificiranim minimalnim istezanjem i može biti poželjan kada je potrebna veća duktilnost za kasniju izradu.
Kupci bi trebali odabrati uvjete isporuke prema zahtjevima dizajna, operacijama strojne obrade i svojstvima navedenim na MTC-u.
Tipična fizička svojstva
| Vlasništvo | Približna vrijednost |
|---|---|
| Gustoća | 7,85 g/cm³ |
| Modul elastičnosti | 210 GPa |
| Poissonov omjer | 0.30 |
| Toplinska vodljivost | Otprilike 45–55 W/(m·K) |
| Koeficijent toplinskog širenja | Otprilike 12 × 10⁻⁶/K |
Ovo su indikativne inženjerske vrijednosti sobne temperature za ugljično-manganski čelik, nisu zajamčena svojstva prihvaćanja prema EN 10305-1.
Usporedba razreda prema DIN 2391 ST52 i EN 10305-1 E355
ST52 i E355 često se koriste zajedno u nabavi cijevi hidrauličkog cilindra, ali reference razreda moraju se tumačiti s ispravnim standardom proizvoda.
| Oznaka | Referentni standard | Bilješke |
|---|---|---|
| St52 | DIN 2391-2 | Povijesni precizni razred bešavne cijevi |
| E355 (1.0580) | EN 10305-1 | Moderni precizni tip bešavne cijevi |
| St52-3 | Povijesna DIN oznaka strukturnog materijala | Nije automatski zamjenjiv bez pregleda specifikacije |
| S355 Strukturalni stupnjevi | Serija EN 10025 | Specifikacija konstrukcijskog čelika; nije izravna zamjena za precizne cilindrične cijevi |
| ASTM A519 1026 | ASTM A519/A519M | Alternativni mehanički stupanj cijevi koji zahtijeva posebnu tehničku procjenu |
Jesu li ST52 i E355 isti materijal?
ST52 i E355 obično se povezuju u specifikacijama za precizne čelične cijevi, osobito kada se navodi broj materijala 1.0580.
Međutim, pouzdana usporedba materijala trebala bi potvrditi:
Primjenjivi standard proizvodnje.
Točna klasa čelika i broj materijala.
Uvjeti isporuke i toplinske obrade.
Mehanička svojstva i kemijski sastav.
Zahtjevi za dimenzije i površinu gotovih proizvoda.
Alternativni stupanj ne bi trebao biti odobren samo na temelju svog komercijalnog naziva.
Proces proizvodnje
DIN 2391 ST52 brušene bešavne čelične cijevi obično počinju preciznom proizvodnjom bešavnih cijevi nakon čega slijede kontrolirane završne operacije.
1. Proizvodnja bešavnih cijevi
Bešavne čelične cijevi proizvode se odgovarajućim metodama proizvodnje cijevi i pripremaju za precizno hladno izvlačenje.
2. Hladno crtanje
Hladno izvlačenje poboljšava kontrolu dimenzija i priprema cijev za naknadnu strojnu obradu i unutarnju završnu obradu.
3. Toplinska obrada
Cijev se isporučuje u dogovorenom stanju isporuke, kao što je otpuštena (+SR) ili normalizirana (+N).
4. Ravnanje i provjera dimenzija
Vanjski promjer, debljina stjenke, ravnost i opća geometrija cijevi provjeravaju se prema proizvodnim zahtjevima.
5. Unutarnje honanje ili SRB
Unutarnji provrt je dovršen prema specificiranoj toleranciji dimenzija i površinskim zahtjevima.
6. Završno čišćenje i pregled
Ostaci tekućine za rezanje, abrazivne čestice i metalni ostaci se uklanjaju. Provjeravaju se dimenzije provrta, hrapavost površine i druge dogovorene karakteristike.
7. Zaštita od korozije i pakiranje
Gotove cijevi zaštićene su od kontaminacije, oštećenja prilikom rukovanja i korozije tijekom skladištenja i transporta.
Razmatranja strojne obrade, zavarivanja i izrade
Strojna obrada
ST52 / E355 bešavne čelične cijevi prikladne su za operacije strojne obrade koje se koriste u proizvodnji hidrauličkih cilindara, uključujući rezanje, tokarenje, bušenje i pripremu za zavarene ili mehanički povezane krajnje komponente.
Odabrani parametri rezanja trebaju uzeti u obzir stvarno stanje materijala i zahtijevanu točnost dimenzija.
Zavarivanje
Cijev E355 može se zavariti korištenjem kvalificiranog postupka koji odgovara stanju materijala, debljini stijenke, dizajnu spoja i uvjetima rada.
Zavarivanje može dovesti do iskrivljenja, zaostalih naprezanja i promjena u zoni utjecaja topline. Za bačve hidrauličkih cilindara, zavarivanje u blizini gotovog provrta može zahtijevati dodatnu provjeru dimenzija.
Zaštita od korozije
ST52 / E355 je ugljično-manganski čelik i ne nudi svojstvenu otpornost na koroziju nehrđajućeg čelika.
Privremeno ulje za zaštitu od hrđe obično se koristi za skladištenje i transport. Za dovršeni sklop hidrauličkog cilindra može se odrediti vanjsko bojanje, oplata ili drugi zaštitni tretmani.
Zaštitni tretmani primijenjeni na unutarnji provrt moraju biti kompatibilni s hidrauličnom tekućinom, brtvama klipa i potrebnom završnom obradom površine.
ST52 Primjene brušenih cijevi
Proizvodnja hidrauličkih cilindara
Koriste se kao precizne cilindrične cijevi u hidrauličkim sustavima koji zahtijevaju kontrolirane unutarnje dimenzije i odgovarajuću čvrstoću materijala.
Građevinska i oprema za zemljane radove
Prikladno za proizvodnju cilindara u bagerima, utovarivačima, dizalicama i drugim mobilnim hidrauličkim strojevima.
Poljoprivredni strojevi
Primjenjuje se na hidrauličke cilindre koji se koriste u traktorima, žetelicama i poljoprivrednoj opremi.
Industrijska hidraulička oprema
Koristi se u sklopovima cilindara za hidrauličke preše, proizvodnu opremu i industrijske strojeve.
Sustavi za rukovanje materijalom i dizanje
Prikladno za hidraulične cilindre koji se koriste u viličarima, platformama za podizanje i drugoj opremi za rukovanje materijalima.
Rudarska i teška oprema
Koristi se u primjenama cilindara gdje je potrebna odgovarajuća čvrstoća materijala, točnost dimenzija i provjera radnih uvjeta.
Inspekcija i osiguranje kvalitete
Provjera kvalitete za precizno brušene cijevi trebala bi obuhvatiti i osnovni materijal i gotovu unutarnju provrtu.
Provjera materijala
Pregled kemijskog sastava.
Provjera vlačne čvrstoće i granice razvlačenja.
Ispitivanje istezanja gdje je potrebno.
Identifikacija materijala i toplinska sljedivost.
Dimenzionalna inspekcija
Gotovi unutarnji promjer.
Vanjski promjer.
Debljina stijenke.
Provjera tolerancije provrta.
Ravnost.
Okruglost i drugi geometrijski zahtjevi kada su navedeni.
Gotova duljina i stanje kraja.
Pregled površine
Mjerenje hrapavosti unutarnje površine.
Vizualni pregled provrta.
Provjera ogrebotina, udubljenja, zarezivanja i drugih neprihvatljivih nedostataka.
Provjera čistoće površine.
Ispitivanje bez razaranja
Ultrazvučno ispitivanje, ispitivanje vrtložnim strujama ili druge prikladne metode mogu se specificirati prema primjenjivom standardu, kategoriji inspekcije i narudžbenici.
Hidrostatsko ili tlačno ispitivanje nije automatski uključeno uz svaku precizno brušenu cijev i treba ga izričito zatražiti kada je potrebno.
Potvrde o ispitivanju materijala
Kada je potrebno, anEN 10204 Potvrda o ispitivanju materijala tipa 3.1može se specificirati za dokumentiranje primjenjivih rezultata ispitivanja materijala i sljedivosti proizvoda.
Inspekcijski aranžmani treće strane mogu biti uključeni prema zahtjevima projekta.
Pakiranje i međunarodna dostava
Pravilno pakiranje je važno jer se gotovi unutarnji otvor može oštetiti korozijom, onečišćenjem ili nepravilnim rukovanjem.
Dostupni aranžmani pakiranja mogu uključivati:
Privremeno ulje za zaštitu od hrđe.
Zaštitne plastične završne kapice.
Vodootporni omot.
Osigurani snopovi čeličnih cijevi.
Drveni sanduci ili ojačana pakiranja za izvoz.
Prilagođeno pakiranje za precizno izrezane duljine.
Identifikacija proizvoda trebala bi uključivati relevantnu ocjenu, dimenzije, seriju ili referencu topline i uvjete isporuke prema zahtjevima narudžbenice.
MOQ:Ovisi o veličini, završnici, količini i zahtjevima obrade.
Vrijeme isporuke:Potvrđeno nakon tehničke specifikacije i pregleda dostupnosti proizvodnje.
Dostava:Međunarodna izvozna pošiljka s dogovorenom inspekcijom i otpremnom dokumentacijom.
Zašto odabrati Xi'an Dongmeng Group Co., Ltd.?
Podrška za tehničke specifikacije
Kupcima pomažemo definirati ispravnu ocjenu, stanje isporuke, toleranciju provrta i zahtjeve za završnu obradu unutarnje površine prije proizvodnje.
Nabavka preciznih cijevi
Naš asortiman proizvoda obuhvaća bešavne precizne cijevi i cijevi hidrauličkih cilindara za OEM proizvođače i industrijske kupce.
Prilagođena obrada
Kupci mogu zatražiti specifične dimenzije cijevi, duljine rezanja, unutarnje metode završne obrade i zahtjeve za inspekciju.
Sljedivost materijala
Identifikacija materijala i inspekcijska dokumentacija mogu se uključiti u specifikaciju nabave.
Izvozno orijentirana usluga
Podržavamo međunarodne upite koji uključuju tehničke crteže, proizvodne zahtjeve, aranžmane pakiranja i dokumentaciju o otpremi.
Često postavljana pitanja
1. Što je DIN 2391 ST52 brušena bešavna čelična cijev?
To je precizna bešavna čelična cijev proizvedena od materijala tipa ST52/E355 i iznutra dorađena prema određenoj toleranciji provrta i hrapavosti površine. Obično se koristi za bačve hidrauličkih cilindara.
2. Koja je razlika između ST52 i E355?
St52 je povijesna DIN oznaka, dok je E355 (1.0580) odgovarajuća moderna oznaka koja se koristi za EN 10305-1 precizne cijevi. Prije zamjene potrebno je provjeriti važeće standarde, uvjete isporuke i materijalne certifikate.
3. Je li DIN 2391 još uvijek aktualan standard?
DIN 2391-1 i DIN 2391-2 su povučeni povijesni standardi. EN 10305-1 moderna je europska referenca za bešavne hladnovučene precizne čelične cijevi.
4. Koja je razlika između H8 i H9 brušenih cijevi?
H8 pruža užu toleranciju promjera provrta od H9 za isti nazivni promjer. Ispravan odabir ovisi o sklopu klipa, dizajnu brtve i zahtjevima za proizvodnju cilindra.
5. Koja je hrapavost unutarnje površine dostupna?
Uobičajeni cilj je Ra manje od ili jednako 0,4 μm. Različiti zahtjevi za hrapavost mogu se raspravljati na temelju veličine provrta, metode završne obrade i specifikacije brtve cilindra.
6. Možete li osigurati ljuštene i brunirane cijevi?
Honanje i SRB dostupni su kao zasebne opcije završne obrade, ovisno o potrebnoj veličini i rasporedu proizvodnje. Preferirani postupak treba biti naveden tijekom tehničke ponude.
7. Koje dimenzije trebam navesti prilikom narudžbe?
Navedite završni unutarnji promjer, vanjski promjer, duljinu, toleranciju provrta, hrapavost površine, ocjenu materijala, stanje isporuke i potrebnu količinu.
8. Je li E355+SR jači od E355+N?
Pod navedenim uvjetima EN 10305-1, E355+SR ima veću specificiranu minimalnu granicu tečenja, dok E355+N ima veću specificiranu minimalnu rastezljivost. Odgovarajuće stanje ovisi o primjeni.
9. Mogu li se honane cijevi ST52 koristiti za visokotlačne hidrauličke cilindre?
Mogu se uzeti u obzir za primjene hidrauličkih cilindara, ali se dopušteni radni tlak mora utvrditi kroz projektiranje i provjeru kompletnog sklopa. Sama vrsta materijala ne određuje nazivni tlak.
10. Jesu li ASTM A519 cijevi ekvivalentne DIN 2391 ST52?
ASTM A519 specificira bešavne mehaničke cijevi prema drugom standardnom sustavu. Neki ASTM stupnjevi mogu poslužiti kao alternativa, ali nisu automatski ekvivalentni E355. Moraju se procijeniti kemijski sastav, mehanička svojstva, uvjeti proizvodnje i specifikacije dimenzija.
11. Možete li osigurati EN 10204 3.1 certifikate materijala?
Dokumentacija EN 10204 tipa 3.1 može se uključiti u zahtjeve za kupnju, ovisno o odabranom materijalu i dogovoru o nabavi.
12. Kako mogu zatražiti ponudu za ST52 brušene cijevi?
Pošaljite svoj traženi ID × OD × duljinu, količinu, kvalitet čelika, stanje isporuke, toleranciju provrta i specifikaciju hrapavosti. Za prilagođene narudžbe preporučuju se tehnički crteži i dodatni zahtjevi za pregled.
Obratite nam se – Zatražite ponudu za brušenu cijev ST52
Xi'an Dongmeng Group Co., Ltd.
Isporučujemo DIN 2391 ST52 / EN 10305-1 E355 precizno brušene bešavne čelične cijevi za proizvođače hidrauličkih cilindara, proizvođače OEM opreme i industrijske distributere.
Za točnu tehničku i komercijalnu procjenu navedite:
Materijal:ST52 / E355
Standard:DIN 2391 / EN 10305-1
Uvjeti isporuke:+SR / +N
Dimenzije:ID × OD × Duljina
Tolerancija provrta:H8 / H9 / Prilagođeno
Površinska obrada:Izbrušen / SRB
Hrapavost površine:Potrebna Ra vrijednost
Količina:Komadi / metri / tone
Dokumentacija:MTC / NDT / Inspekcija treće strane
Email: office@dongmjd.com
Telefon / WhatsApp: +86 157 6921 4734
Adresa ureda:Soba 4107, zgrada Runfeng, nova ulica Sanqiao, okrug Weiyang, grad Xi'an, provincija Shaanxi, Kina.
Zatražite tehničku ponudu|Pošaljite svoj crtež cilindra|Zatražite popis dostupnih veličina
Popularni tagovi: ST52 brušena cijev, DIN 2391 brušena cijev, E355 brušena cijev, ST52 hidraulična cijev cilindra, bešavna brušena čelična cijev, bačvasta cijev hidrauličkog cilindra, EN 10305-1 E355 cijev, H8 brušena cijev cilindra, hladno vučena bešavna brušena cijev, dobavljač preciznih brušenih cijevi, ASTM A519 1035 Izbrušena besšavna čelična cijev za hidraulični cilindar, ASTM A519 1045 Izbrušena besšavna čelična cijev za hidraulični cilindar, ASTM A519 4130 Izbrušena bezšavna čelična cijev za hidraulični cilindar, DIN2391 1 cijev za honiranje, EN 10305 1 25CrMo4 Honirana besšavna čelična cijev, EN 10305 1 C35E Honirana besšavna čelična cijev